普通工业磨削场景里,棕刚玉一直是最常用的基础磨料,价格亲民、供应充足,用来磨普通碳钢、铸铁,很多年里都是性价比很高的选择。但现在越来越多做精密磨削、批量加工淬硬钢的工厂,开始把部分棕刚玉砂轮换成了立方氮化硼砂轮,核心原因不是棕刚玉不好用,而是碰到高硬度金属加工的场景,立方氮化硼磨料的综合表现更适配。
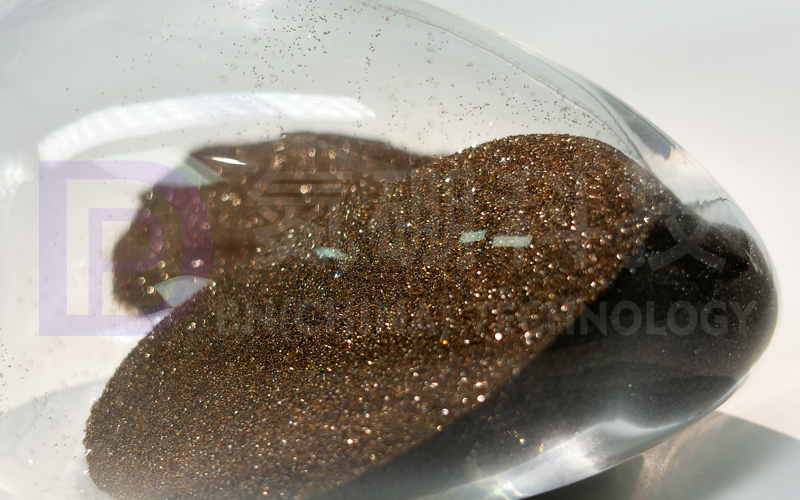
先看硬度和强度的实际差异。棕刚玉的莫氏硬度是9,显微维氏硬度大概1800-2200kg/mm²,用来磨普通钢材足够,但碰到HRC45以上的淬硬钢、高速钢,磨粒磨损速度就会明显变快,用不了多久棱角就磨钝了,只能频繁修整砂轮。而立方氮化硼磨料的显微维氏硬度能到3200-4000,硬度仅次于金刚石,磨粒本身的结构强度更高,磨损过程中能长时间保持锋利的切削刃,不用反复停机修整。不少工厂做轴承套圈磨削时,原来用棕刚玉砂轮,8小时就得修整一次,换成立方氮化硼砂轮后,修整间隔能拉长到几十小时,停机时间少了很多。
再看耐热和化学稳定性的差别。棕刚玉的熔点在2050℃左右,但实际磨削时,接触区温度超过1000℃之后,磨粒就容易出现软化,磨削硬金属时很容易打滑,工件表面也容易出现烧伤痕迹。而立方氮化硼磨料在大气环境下1300℃以下不会氧化,1150℃以内也不会和铁系金属发生反应,磨削淬硬钢时,哪怕局部温度升到一千多度,磨粒也不会软化,也不会和工件材料发生粘连反应。加工出来的工件表面不容易出现烧伤、微裂纹,后续的抛光工序都能省掉不少功夫。
放到实际砂轮使用场景里对比,两者的适配场景分得很清楚:棕刚玉砂轮更适合普通钢材、非金属的粗磨、开刃,价格便宜,通用性强;但如果是批量加工淬硬钢、模具钢这类高硬度工件,立方氮化硼砂轮的磨削比能达到3500-5500,是普通棕刚玉砂轮的十几倍,整体使用寿命更长,长时间连续作业的加工稳定性也更好。
现在很多工厂不会完全替换棕刚玉砂轮,而是根据加工工件的硬度、精度要求搭配使用,粗加工用棕刚玉控制成本,精加工用立方氮化硼磨料砂轮提效率和精度,长期算下来,综合加工成本反而更低。
下一篇:没有了!
联系我们:400-160-3808